
 联系表单
工业大流量烟气粉尘超低净化专用设备
在水泥建材、矿山冶金、化工生产、热力供热、固废焚烧、粮食加工等工业生产过程中,物料破碎、煅烧、烘干、输送工序会产生大量大流量、高浓度含尘烟气。此类粉尘粒径复杂、产尘量大、持续性强,不仅会严重磨损生产设备、污染车间环境、造成物料损耗,更是工业大气环保管控的重点污染物。传统单机除尘、简易除尘设备存在处理风量小、清灰能力弱、易糊袋、阻力高、无法连续达标等短板,难以适配大中型工业生产线除尘需求。气箱脉冲袋式除尘器作为分室离线脉冲除尘装备,凭借大处理风量、离线清灰彻底、除尘精度高、运行稳定、可长期连续作业的核心优势,成为大中型工业烟气粉尘治理、超低排放改造的主流核心设备。
一、设备基本概述
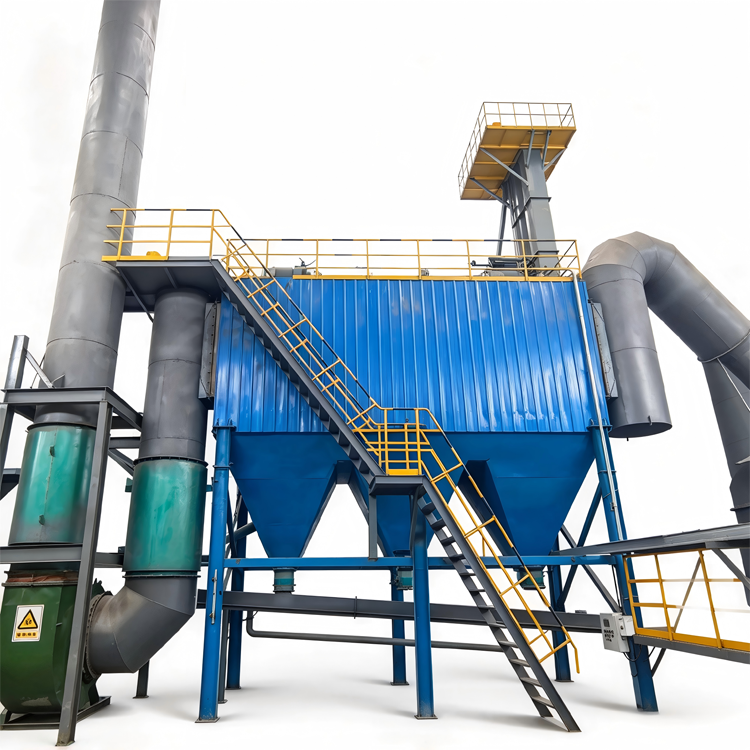
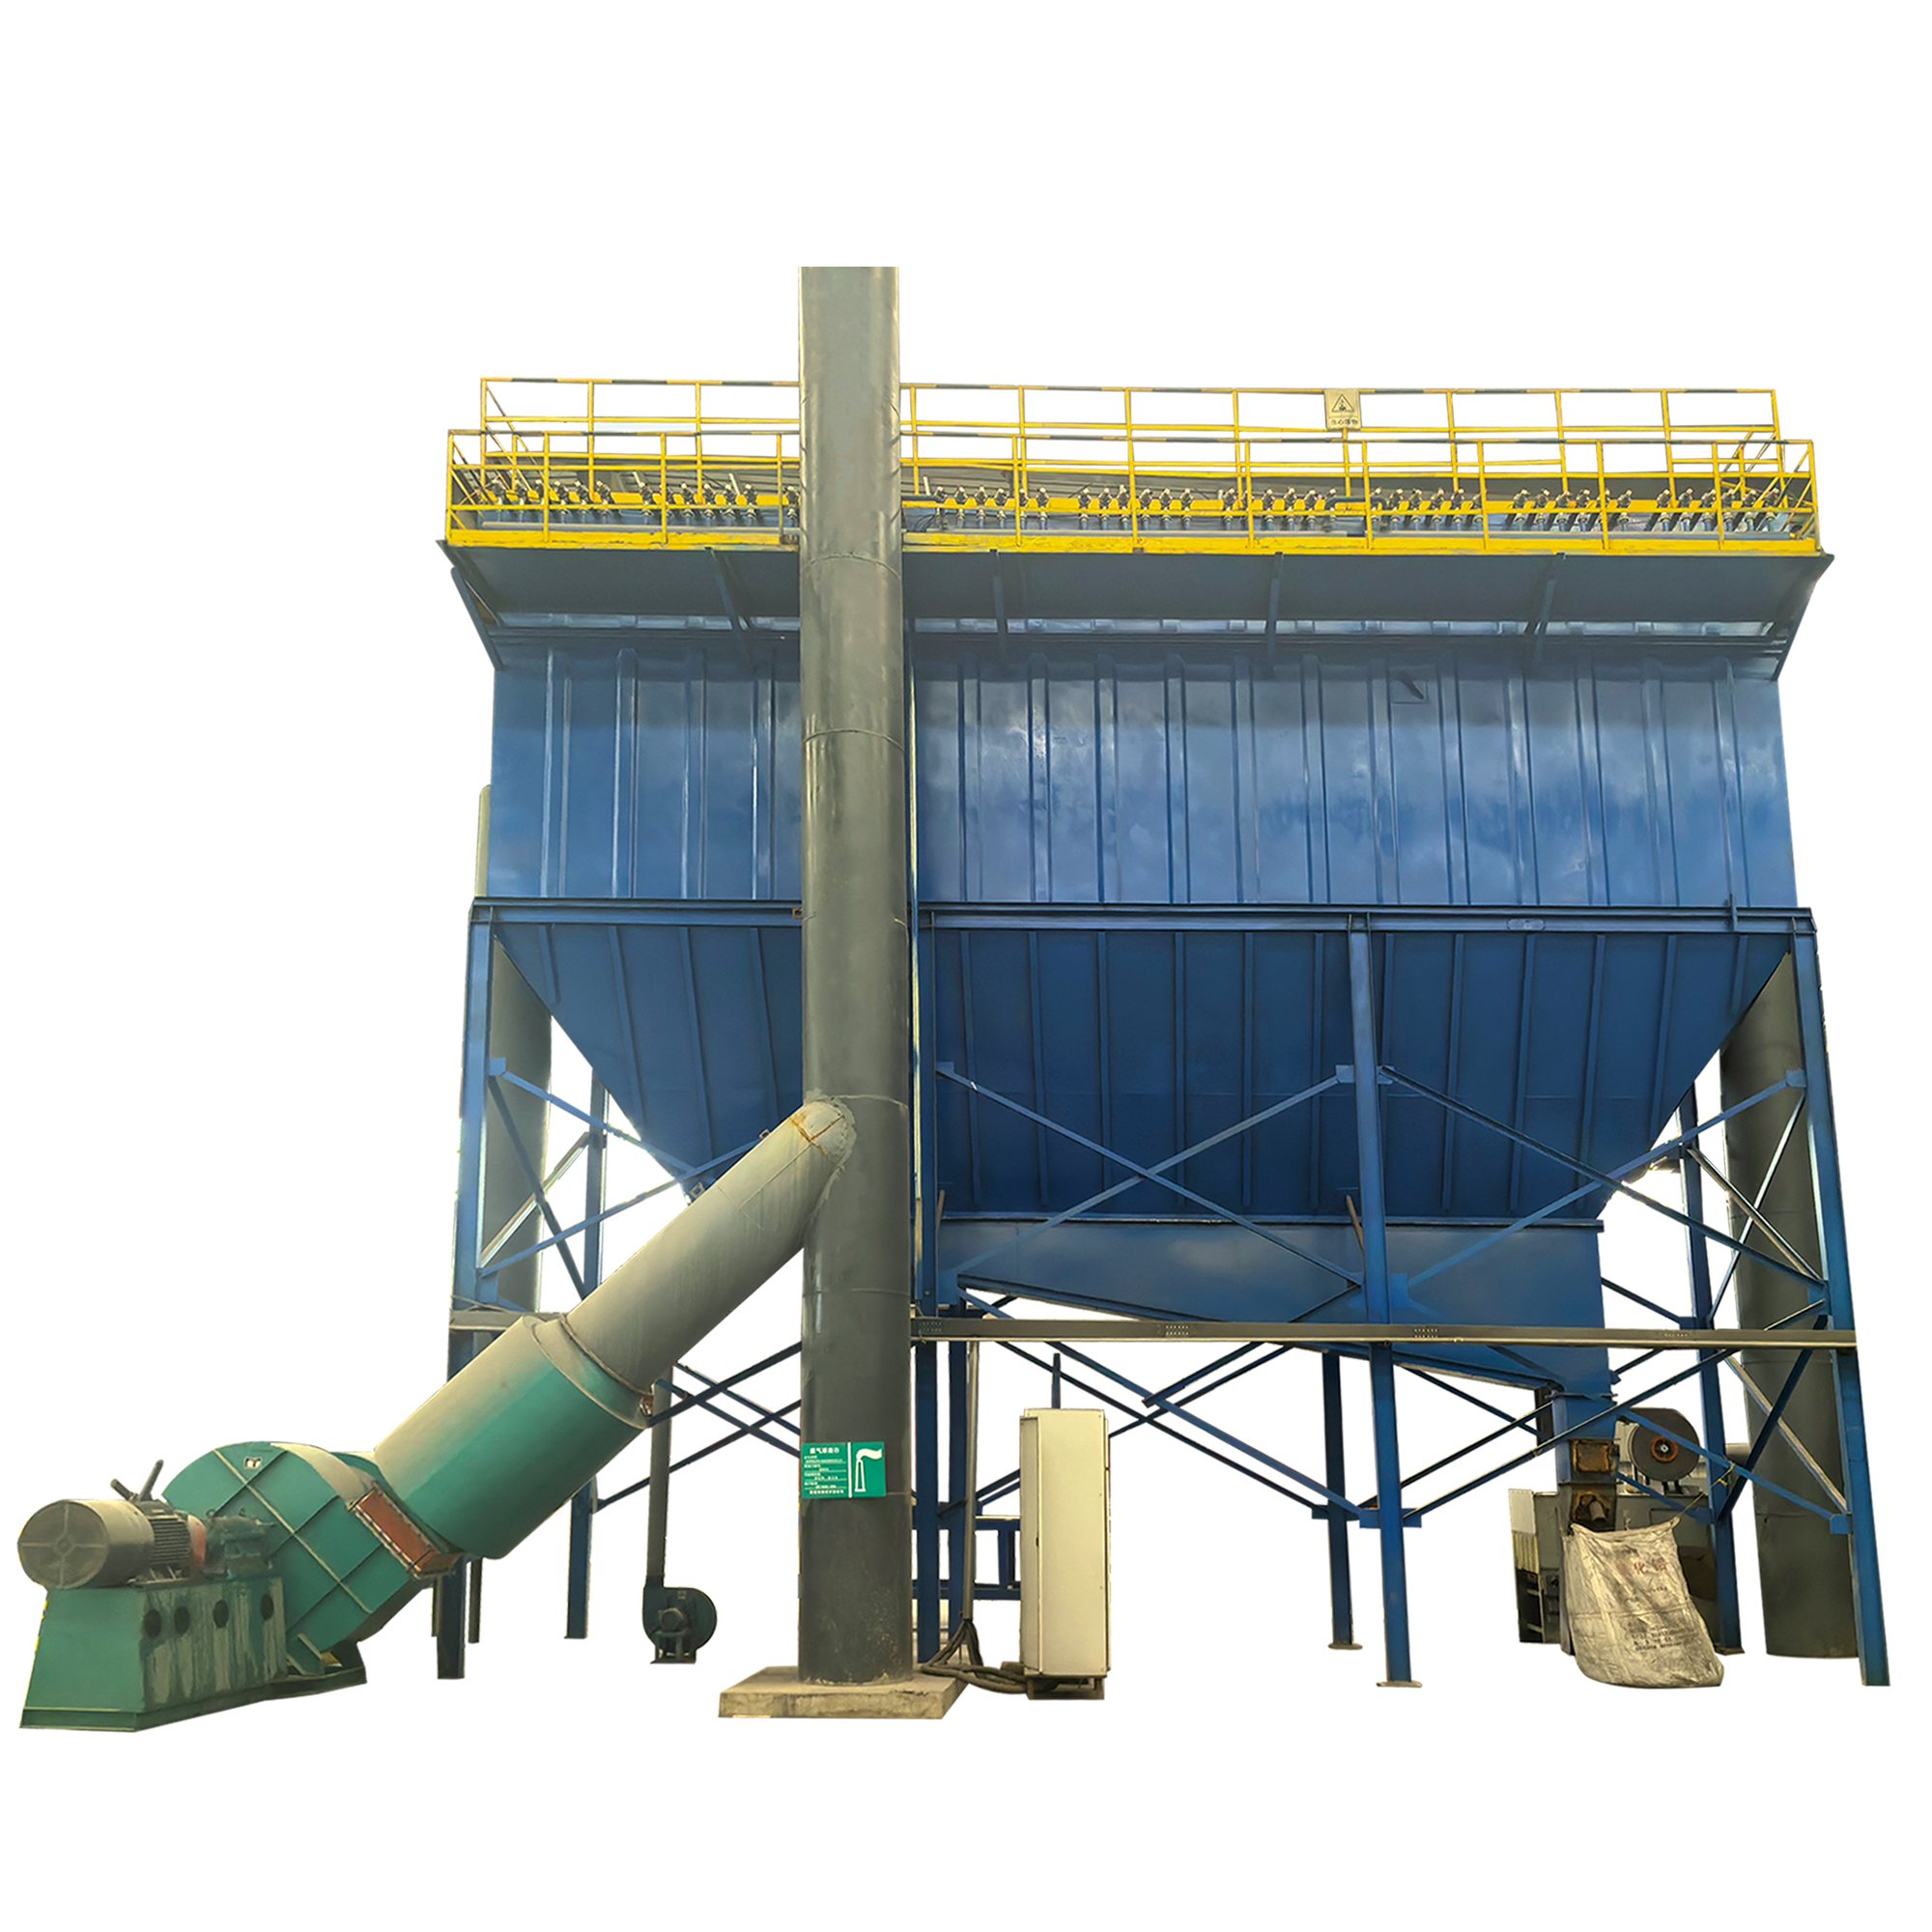
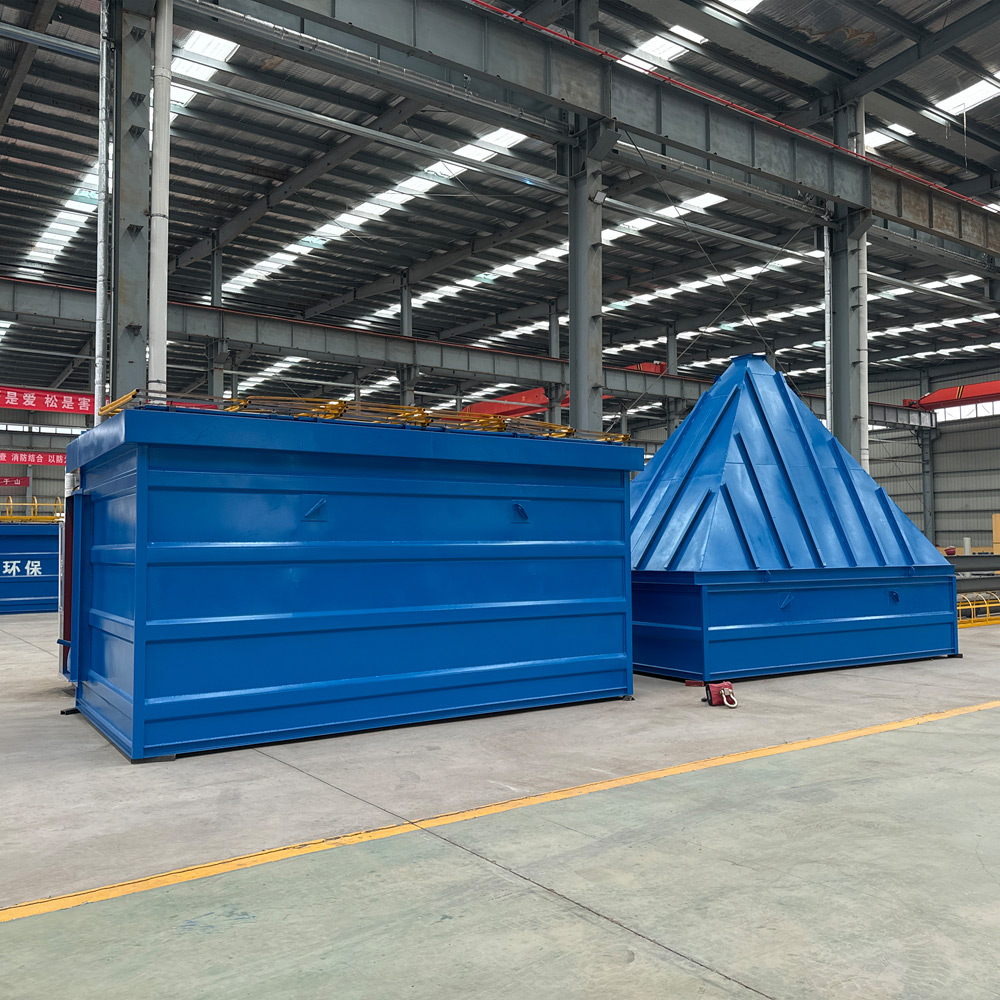
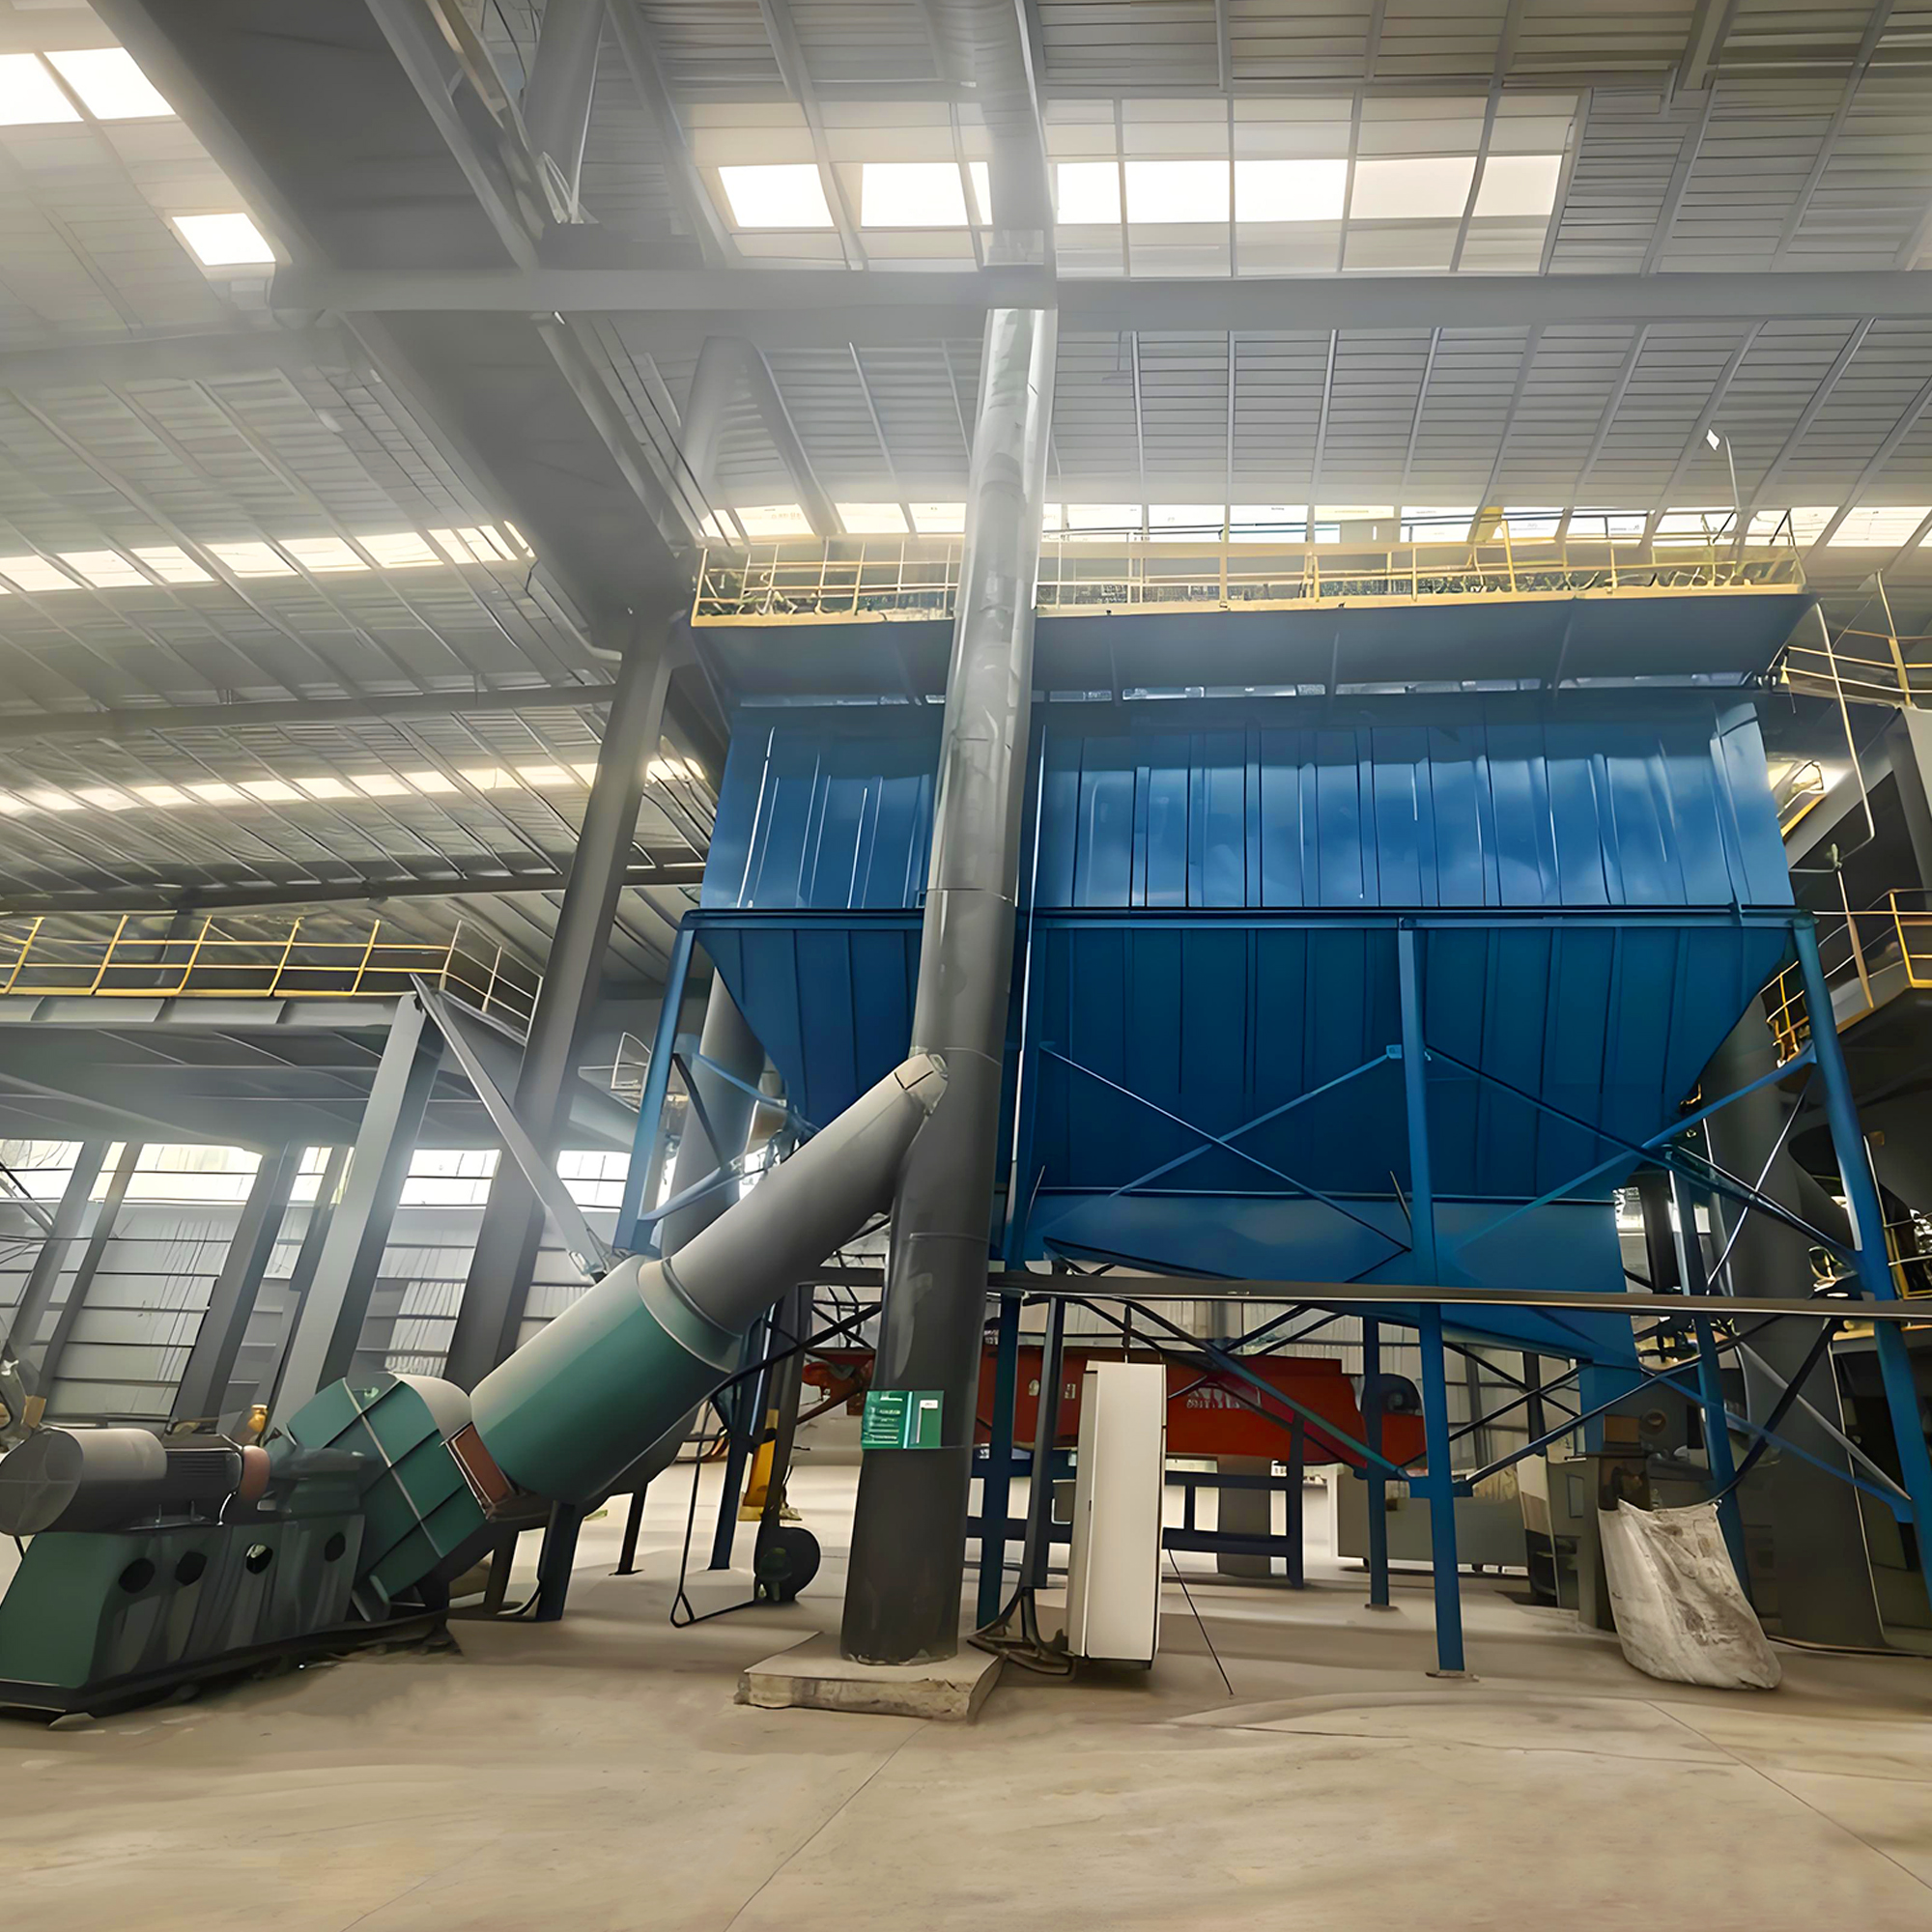
气箱脉冲袋式除尘器属于分室离线清灰式布袋除尘设备,区别于在线脉冲除尘,采用多仓室模块化结构设计,是专为大流量、高浓度、连续化工业烟气粉尘治理研发的高效干式除尘装备。设备将箱体分隔为多个独立过滤仓,清灰时单仓独立离线停机喷吹,其余仓室持续正常过滤,真正实现不停机、不间断连续除尘,彻底解决传统在线除尘清灰扬尘、效率波动大的痛点。
该设备适配常温、中温各类干性工业粉尘,处理风量覆盖范围广,单台设备可满足中小型到大型整条生产线除尘需求。具备过滤精度高、分室清灰彻底、设备阻力稳定、故障率低、运维便捷等优势,可稳定实现颗粒物超低达标排放,广泛适配建材、矿山、化工、热力等重工业复杂产尘工况,是工业集中式烟气除尘、系统化粉尘治理的优选设备。
二、核心工作原理
气箱脉冲袋式除尘器采用分室进气、布袋过滤、离线脉冲清灰、重力集灰、连续排风的成熟工作机制,多仓交替清灰、全程不间断运行,净化效果稳定,核心运行流程如下:
1. 烟气均流进气:工业含尘烟气经管道送入设备进气总管,通过分流结构均匀分配至各个仓室过滤区域,气流平稳扩散,避免局部风速过高冲刷滤袋,保障全域过滤均匀,降低设备运行阻力。
2. 滤袋截留过滤:含尘气流由外至内穿过高精度除尘滤袋,利用滤料微孔筛分、惯性碰撞、吸附拦截多重作用,将粉尘颗粒牢牢截留在滤袋外表面,细微粉尘、超细颗粒物可高效过滤,洁净空气穿透滤袋进入上部净气室。
3. 分室离线清灰:当某一仓室滤袋积灰增厚、设备阻力达到设定阈值时,控制系统自动关闭该仓室出风口阀门,使单仓离线隔离。随后脉冲阀瞬间释放高压压缩空气,自上而下喷吹滤袋,利用气流冲击波使滤袋瞬间膨胀抖动,将表面结块粉尘彻底剥离脱落,清灰无死角、无二次扬尘。
4. 交替连续运行:单仓清灰完成后自动恢复过滤状态,系统切换下一仓进行清灰作业,多仓交替循环、互不干扰,全程无需整机停机,保障生产线24小时连续除尘作业。
5. 集灰达标排放:喷吹脱落的粉尘在重力作用下坠落至底部灰斗,经卸灰装置定期排出收集,洁净烟气经净气室、出风口统一汇集后达标排放,持续保障设备低阻力、高效率稳定运行。
三、主要结构组成
设备采用模块化分室结构设计,各功能分区清晰、部件协同稳定、结构坚固抗造,适配长期重载连续工况,核心结构组成如下:
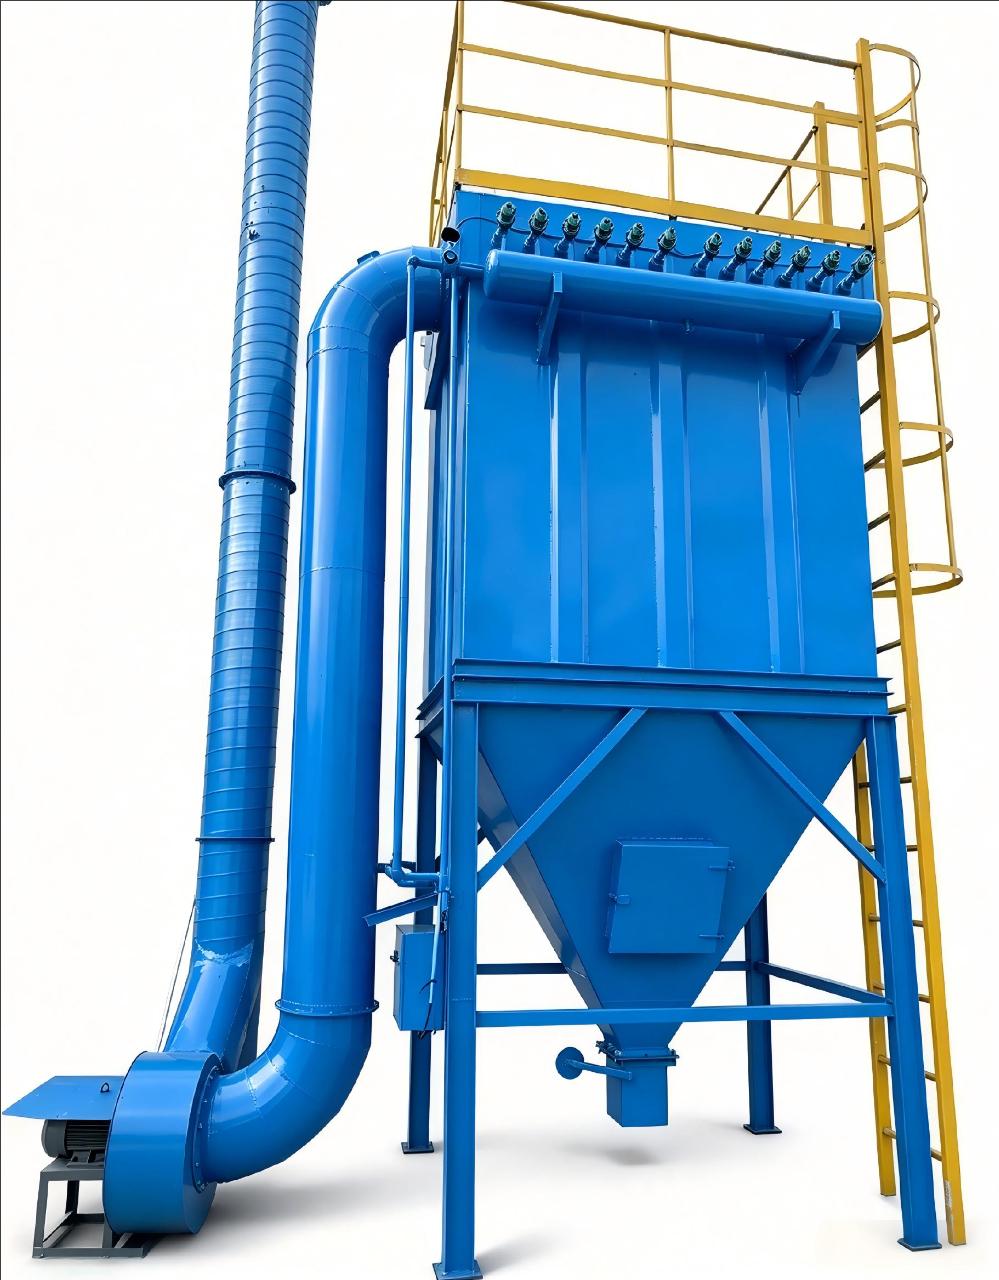
1. 模块化箱体总成:设备整体由多个独立过滤仓、净气箱、进气烟道、壳体框架组成,采用加厚钢板焊接成型,整体密封性极强,无漏风、无扬尘外泄。分室结构独立可控,为离线清灰、连续作业提供稳定结构支撑,有效降低设备整体故障率。
2. 滤袋与袋笼系统:采用高强度聚酯、芳纶等专用除尘滤袋,适配常温、中温不同工况,过滤精度高、透气均匀、耐磨抗腐、不易糊袋;配套镀锌或不锈钢袋笼,结构光滑圆润、支撑性强,可有效防止滤袋变形磨损,大幅延长滤袋使用寿命。
3. 气箱脉冲清灰系统:由高压气包、直角脉冲阀、喷吹管道、分室提升阀组成清灰核心。单仓独立喷吹、气压充足、响应速度快,清灰力度均匀彻底,可快速消除滤袋积灰、稳定设备阻力,杜绝除尘效率衰减问题。
4. 风道与阀门系统:配备独立进出风管道、分室离线提升阀,可精准实现单仓隔离、离线清灰,有效避免清灰过程粉尘二次吸附,保障清灰效果最大化,同时平衡全域气流,提升整体过滤效率。
5. 灰斗与卸灰系统:底部配备大倾角加厚灰斗,防积灰、防架桥、防堵料;搭配星型卸料器、螺旋卸灰等装置,密封性好、排灰顺畅,可连续、定时清理积尘,避免灰位过高影响除尘运行。
6. 智能电控系统:搭载PLC全自动智能控制系统,支持压差联动、定时清灰双模式,可根据烟气粉尘浓度、设备阻力自动调节清灰周期与喷吹间隔。具备过载、压差异常、故障报警、自动保护功能,实现设备无人值守全自动稳定运行。
四、设备核心优势
相较于单机脉冲除尘器、在线脉冲除尘设备,气箱脉冲袋式除尘器针对大中型工业大流量粉尘工况优势显著,综合性能与适配性更强:
1. 离线分室清灰,效率更稳定:采用单仓离线隔离清灰模式,清灰时无粉尘二次吸附、无扬尘回流,清灰彻底、阻力稳定,彻底解决在线除尘效率波动大、长期运行易堵袋的痛点。
2. 处理风量大,适配大型工况:多仓模块化组合设计,可按需扩容组合,单机可承接大流量工业烟气除尘,完美适配大中型生产线连续产尘治理,替代多台单机并联,布局更简洁。
3. 除尘精度高,超低排放稳定:高精度滤料搭配分室精准过滤工艺,综合除尘效率可达99%以上,可高效捕集细微颗粒物,出口浓度稳定满足工业超低排放标准,无超标风险。
4. 连续不间断运行,产能适配强:多仓交替清灰、无需整机停机,可24小时匹配生产线连续作业,完全适配高强度、不间断工业生产工况,不影响生产线正常运行。
5. 工况适配广泛,抗干扰能力强:可适配常温、中温、高浓度、连续性粉尘工况,针对水泥、矿石、建材等耐磨粉尘适应性极强,抗过载、抗粉尘冲击能力突出。
6. 运维成本低,综合性价比高:分室独立作业,单仓故障不影响整机运行,检修可单仓停机维护,无需全线停机;滤袋损耗均匀、使用寿命长,日常运维简单、耗材成本低廉。
五、广泛应用场景
气箱脉冲袋式除尘器主打大中型工业集中式粉尘治理,适配大流量、高浓度、连续化产尘场景,核心应用领域如下:
1. 建材水泥行业:水泥生产线、熟料破碎、原料磨、包装车间、石灰窑烟气粉尘治理;
2. 矿山冶金行业:矿石破碎、筛分、烘干、选矿、冶金窑炉连续粉尘净化;
3. 热力电厂行业:燃煤锅炉、生物质锅炉、供热机组烟气大流量粉尘除尘;
4. 固废处理行业:垃圾焚烧、危废处置、生物质燃烧设备烟气粉尘净化;
5. 化工轻工行业:化工原料磨粉、物料烘干、粉体加工生产线粉尘治理;
6. 其他行业:粮食烘干、砂石加工、耐火材料、建材板材加工等大中型产尘生产线除尘。
六、日常运行与维护要点
规范的日常运维是保障气箱脉冲袋式除尘器长期高效、超低达标、稳定运行的核心,关键运维要点如下:
1. 规范设备启停流程:遵循空载开机、风机先启、清灰后停的操作规范,禁止带尘停机,避免粉尘受潮结块粘袋,开机前检查各仓阀门、清灰系统状态,确保设备空载正常运行。
2. 严控设备运行阻力:实时监测设备压差数据,根据阻力变化及时调整清灰周期,阻力过高时及时排查滤袋堵塞、清灰失灵问题,保证设备长期低阻高效运行。
3. 定期检查清灰系统:每日检查脉冲阀、喷吹管、气包气压状态,排查漏气、喷吹无力、阀门卡滞等故障,定期排水、稳压,保障清灰系统灵敏可靠。
4. 巡检滤袋与袋笼状态:定期开仓检查滤袋完好度,排查破损、老化、脱落、糊袋问题,及时更换失效滤袋;检查袋笼变形、毛刺情况,避免磨损滤袋。
5. 保障卸灰系统通畅:定时检查灰斗、卸灰装置运行状态,及时排灰、清理积尘,防止粉尘堆积架桥、堵料,避免灰位过高堵塞滤袋、影响除尘效率。
6. 停机规范防腐养护:长期停机前彻底清灰、排空灰斗积料,做好设备密闭防尘、防潮、防锈保护,定期空载试运行,防止部件锈蚀卡滞、滤袋受潮霉变。
七、行业发展趋势
随着工业超低排放标准持续升级、工业生产规模化、绿色化持续推进,气箱脉冲袋式除尘器正朝着智能精准清灰、低温耐腐、长效低阻、一体化集成方向迭代升级。传统机械式定时清灰逐步升级为AI压差智能变频清灰,可根据产尘量动态调节喷吹频率,大幅降低压缩空气损耗与滤袋磨损,节能效果显著。
同时,新型耐温、耐腐、超低阻覆膜滤料的应用,有效提升设备对中温、高湿、腐蚀性烟气工况的适配能力,细微粉尘净化效果大幅提升;物联网远程监控、故障预判、数据溯源智能化系统普及,实现设备无人值守、远程运维、智能管控,大幅降低人工运维成本。未来,智能节能、长效耐用、超低排放、易集成配套将成为气箱脉冲袋式除尘器的核心发展方向。
结语
气箱脉冲袋式除尘器凭借分室离线清灰、大风量处理、除尘精度高、运行连续稳定、运维成本低廉的综合优势,完美解决了大中型工业生产线大流量、高浓度粉尘治理难题,弥补了小型除尘设备处理能力不足、效率不稳定的短板。设备可长期稳定保障工业烟气粉尘超低达标排放,有效改善厂区生产环境、规避环保风险,适配各类规模化、连续化工业生产场景。在工业绿色转型、超低排放全面普及的行业背景下,智能化、高效节能、长效稳定的气箱脉冲袋式除尘器,将持续为各行业大型生产线粉尘治理、大气污染防治、绿色生产升级提供坚实的设备保障。